
Formens livslängd reduceras ofta till ett enda antal under offert: 100 000 cykler, 500 000 cykler eller mer än en miljon cykler. I verkligheten är den siffran bara meningsfull när den är kopplad till formstål, harts, detaljgeometri, produktionsförhållanden, underhållsstrategi och kvalitetskrav för projektet.
En form misslyckas inte plötsligt vid cykel 100 001 eller 1 000 001. Verktygets livslängd minskar normalt gradvis. Portar slits, avstängningar lossnar, ejektorhål förstoras, texturer försämras och dimensioner börjar glida. Den mer användbara definitionen av formens livslängd är därför den period under vilken verktyget kan fortsätta att producera acceptabla delar inom överenskomna dimensionella, kosmetiska och funktionella krav.
Vad betyder 100 000-cykel eller 1-miljon-cykel mögelliv egentligen?
Mögellivslängden bör behandlas som ett tekniskt mål snarare än en universell garanti. Två verktyg tillverkade av samma stål kan ha mycket olika livslängd om det ena kör en ofylld polypropen och den andra bearbetar en teknikharts med hög glashalt.
Under produktionen kan flera typer av försämring definiera slutet på verktygets livslängd:
- överdriven blixt vid slitna skiljelinjer eller avstängningar;
- dimensionell drift utanför det godkända toleransfönstret;
- porterosion som ändrar fyllning eller reststorlek;
- ejektorslitage som skapar märken, fastnar eller instabilitet;
- glid- eller lyftslitage som påverkar uppriktningen;
- ytförsämring som inte längre uppfyller kosmetiska krav;
- nedbrytning av kylsystemet som ökar cykeltiden eller skevhet;
- frekventa reparationskrav som gör produktionen oekonomisk.
En form kan fortfarande öppnas, stängas och producera delar efter att dessa förhållanden uppträtt, men den kan inte längre anses vara produktionskapacitet om delarna inte kontrolleras eller underhållet blir överdrivet.
Formstål och hårdhet sätter startpunkten
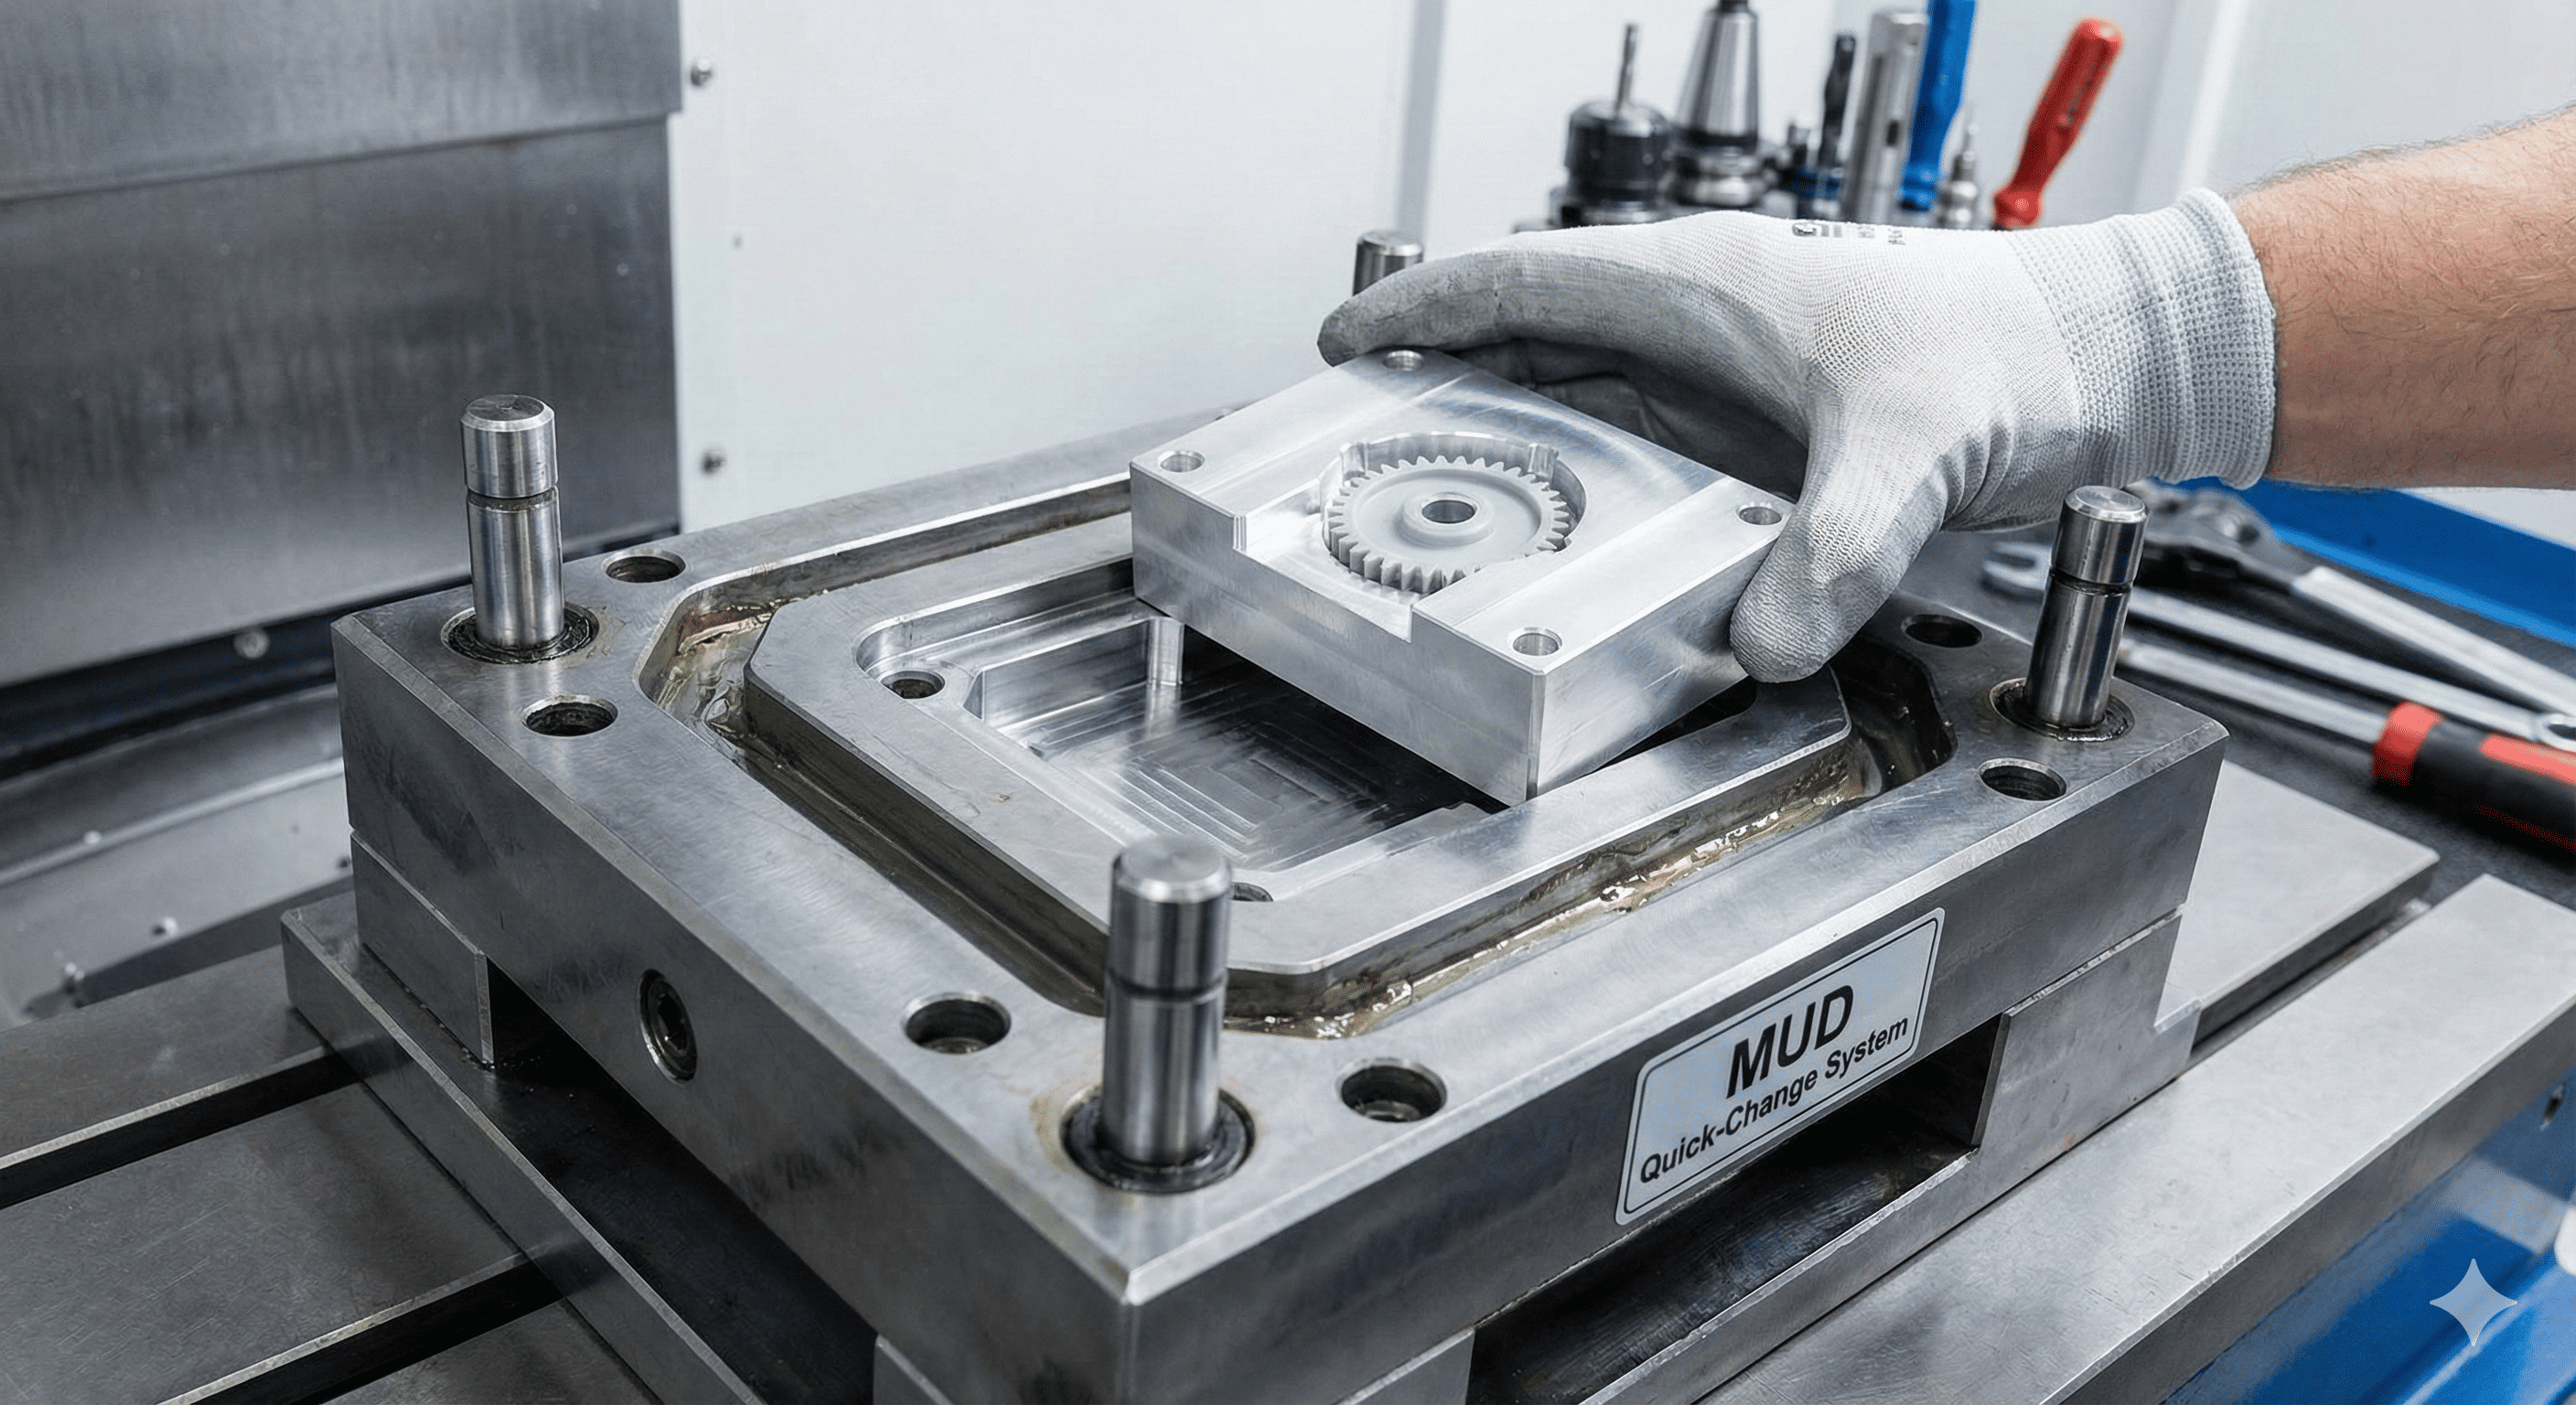
Verktygsmaterial är en av de första variablerna som påverkar förväntad formlivslängd. Mjukare material kan vara snabbare och billigare att bearbeta, medan hårdare stål generellt ger större motståndskraft mot nötning, deformation och upprepad kontakt.
| Verktygsriktning | Typisk styrka | Typisk användning |
| Aluminiumverktyg | Snabb bearbetning och stark värmeledningsförmåga | Prototyp och program med lägre volym |
| Förhärdat formstål | Balanserad bearbetbarhet och hållbarhet | Bro- och medelvolymproduktion |
| Härdat produktionsstål | Högre slitstyrka och långvarig stabilitet | Högcyklisk och krävande produktion |
| Korrosionsbeständigt formstål | Förbättrad motståndskraft mot fukt och aggressiva material | Medicinska, optiska, frätande eller rena tillämpningar |
Men svårare är inte automatiskt bättre. Högre hårdhet kan öka bearbetningstiden, poleringssvårigheter, verktygskostnad och reparationskomplexitet. Vissa mycket härdade material kan också bli mindre förlåtande när lokal spänningskoncentration är dåligt kontrollerad.
Det korrekta tillvägagångssättet är att identifiera var slitage och mekanisk belastning kommer att inträffa och sedan välja stål, hårdhet och skärstrategi runt dessa områden.
Hartset kan förkorta mögellivslängden snabbare än köpare förväntar sig
Materialet som formas är en av de viktigaste variablerna i verktygets livslängd. En form som körs i ofylld PP möter en mycket annorlunda slitmiljö än en PA66 GF50 eller PPS som bearbetas med kraftig glasförstärkning.
Slipande tekniska plaster
Glasfibrer och mineralfyllmedel ökar styvheten och värmebeständigheten i den färdiga delen, men de ökar också nötningen inne i formen. Områden med hög slitage inkluderar ofta:
- grindar och grindinsatser;
- löparkorsningar;
- tunna kärnor;
- avstängningsytor;
- kavitetskanter exponerade för hög smälthastighet;
- ventilstift och områden med varma löpare.
För glasfyllda PA66, PBT, PPS och liknande föreningar kan lokalt slitageskydd vara viktigare än att bara specificera en starkare formbas.
Frätande och avlagringsbildande material
Vissa flamskyddssystem, material av PVC-typ och tillsatser kan skapa korrosion, avlagringar eller ytförsämring. Om dessa material förväntas kan korrosionsbeständigt stål, beläggningar och en disciplinerad rengöringsstrategi krävas.
Högtemperaturhartser
Material som PPS, PEEK, PEI och högtemperaturnylon ställer ytterligare krav på formtemperaturkontroll, varma löparkomponenter, tätningar och upprepad termisk cykling.
Av denna anledning bör mögelliv alltid diskuteras mot exakt hartskvalitet , inte bara delens geometri.
Formdesign avgör ofta var verktyget misslyckas först
Två formar kan använda samma stål och har fortfarande mycket olika livslängd eftersom slitaget sällan fördelas jämnt över hela verktyget.
Tunna kärnor
Långa eller smala kärnor kan avböjas under insprutningstryck och kan bli känsliga för utmattning, slitage eller brott under långa produktionsserier.
Avstängningsytor
Vinklade och glidande avstängningar upplever upprepad kontakt. Dålig inriktning eller otillräcklig hårdhet kan snabbt skapa blixt och dimensionsförlust.
Rutschbanor och lyftare
Styrsystem, slitplattor, smörjning och förspänning avgör om rörliga komponenter förblir stabila under hundratusentals cykler.
Ejektorsystem
Ejektorstift och hål är upprepade slitagegränssnitt. Felinriktning, dålig smörjning eller överdriven utstötningsbelastning kan minska deras livslängd.
Gateområden
Hög skjuvning och hög smälthastighet gör grindområden till vanliga förslitningspunkter, speciellt med fylld teknisk plast.
Skiljelinjer
Upprepad klämning och kontaminering kan skada tätningsytorna som förhindrar blixt.
Det är därför en form med en miljon cykel bör utformas som en form med en miljon cykel från början. Att bara byta ut standardstål med ett hårdare stål omvandlar inte automatiskt en basform till produktionsverktyg med lång livslängd.
Utbytbara slitdelar är en viktig egenskap hos formar med lång livslängd
Verktyg med hög livslängd är inte konstruerade utifrån antagandet att ingenting någonsin kommer att slitas. Istället lokaliseras förutsägbart slitage till komponenter som kan servas eller bytas ut utan att bygga om hela formen.
Typiska serviceelement inkluderar:
- utbytbara grindinsatser;
- härdade avstängningsinsatser;
- glida slitplattor;
- utbytbara tunna kärnor;
- ejektorbussningar;
- utbytbara kavitetsinsatser;
- varma löparspetsar, värmare och ventilkomponenter.
Att designa slitkomponenter i formen ökar den initiala ingenjörsarbetet, men det kan avsevärt minska stilleståndstiden och reparationskostnaderna under långa produktionsprogram.
Processinställningar kan förstöra en bra mögel
Verktygets livslängd styrs inte enbart av formkonstruktionen. En form av hög kvalitet kan slitas i förtid om den arbetar under onödigt tryck, överdriven klämkraft eller dålig maskininriktning.
För högt insprutningstryck
Högre tryck ökar belastningen på kavitetsytor, kärnor, avstängningar och skiljelinjer. Om högt tryck används för att kompensera för en dålig grind, begränsad ventilering eller en underdimensionerad flödesväg, kan processen lägga till onödig påfrestning på verktyget.
Överdriven klämkraft
Mer klämkraft är inte alltid bättre. Överdriven kraft kan öka långtidsbelastningen på formplattor, skiljeytor och maskin-formgränssnitt.
Dålig inriktning
Dålig inriktning av valsen eller upprepad belastning utanför centrum kan påskynda slitaget på ledarstift, bussningar, slider och avstängningar.
Inkonsekvent mögeltemperatur
Instabila termiska förhållanden ökar expansion och kontraktion, ändrar dimensioner och kan skapa ytterligare mekanisk påfrestning under produktionen.
Verktygets livslängd är därför dels ett verktygsproblem och dels ett produktionsdisciplinproblem.
Kylsystemets tillstånd påverkar också mögellivslängden
Kylsystem diskuteras ofta bara i relation till cykeltid, men deras tillstånd påverkar också den långsiktiga mögelstabiliteten.
Med tiden kan kylkanaler utvecklas:
- skala;
- korrosion;
- begränsat flöde;
- ojämn temperaturfördelning;
- läckor eller tätningsförsämring.
Om en del av formen börjar bli varmare, kan processen utvecklas längre cykler, ökad skevhet eller inkonsekventa dimensioner. Operatörer kan svara genom att öka packningstrycket eller ändra formningsförhållandena, vilket indirekt kan öka belastningen på verktyget.
För högcykelformar bör därför kylsystemets servicebarhet, vattenkvalitet och flödesövervakning betraktas som en del av mögellivsstrategin.
Förebyggande underhåll förvandlar potentiellt verktygsliv till verkligt verktygsliv
En form som är designad för lång livslängd kommer inte att uppnå sin potential om den bara repareras efter att defekter uppstått.
Förebyggande underhåll bör baseras på faktiska produktionsförhållanden och skottantal snarare än enbart kalendertid.
| Underhållsnivå | Typiska kontroller |
| Varje produktionskörning | Rengör hålighet/kärna, inspektera avskiljningslinjen, kontrollera kontaminering, granska formgjutna delars kvalitet |
| Periodiskt underhåll | Smörj slider och lyftare, inspektera grindar, ejektorer, styrkomponenter och anslutningar för varma löpare |
| Stort underhåll | Demontera slitagekomponenter, inspektera dimensionellt slitage, rengör kylkanaler, byt ut tätningar och reparera insatser |
Skotträknare är särskilt användbara eftersom ett verktyg som kör 200 000 cykler på tre månader inte bör följa samma underhållsschema som en liknande form som kör 20 000 cykler på ett år.
Underhållsfrekvensen bör också bli mer konservativ när formen bearbetar slipmedel eller högtemperaturhartser.
100 000 vs 1 miljon cykler: Vilka förändringar i verktygsstrategin?
Skillnaden mellan ett verktyg med mindre volym och ett produktionsverktyg med miljoncykler bör vara synlig i konstruktions-, service- och underhållsplanering.
| Designfaktor | Ca. 100k-cykelstrategi | 1M cykelstrategi |
| Verktygsmaterial | Förhärdat stål kan vara tillräckligt | Härdat produktionsstål typically considered |
| Bär inlägg | Selektiv | Designad för kritiska slitageområden |
| Gate område | Standardkonstruktion kan räcka | Utbytbara härdade skär föredras ofta |
| Rutschbanor och lyftare | Standard slitagelösning | Större tonvikt på härdade slitplåtar och servicevänlighet |
| Ejektorsystem | Standard produktionsdesign | Högre hållbarhet och planerat utbyte av slitdelar |
| Kylsystem | Optimerad för produktion | Optimerad för produktion and long-term serviceability |
| Justering | Standardprecisionskrav | Högre fokus på långsiktig slitagekontroll |
| Underhållsplan | Grundläggande schemalagt underhåll | Definierat cykelbaserat förebyggande underhåll |
| Reservdelar | Begränsad | Planerade reservslitagekomponenter |
Dessa skillnader är illustrativa. Den faktiska formkonstruktionen bör bestämmas av det specifika hartset, geometrin, toleranserna, antalet hålrum och produktionsmiljön.
En miljon delar betyder inte en miljon mögelcykler
Detta är ett av de vanligaste misstagen vid planering av mögelliv.
Det erforderliga antalet verktygscykler beror på antalet kaviteter.
Om livslängdskravet är 2 000 000 delar och formen har fyra hålrum:
Formen bör då innehålla ytterligare tillägg för:
- mögelförsök;
- processinställning;
- startskrot;
- kvalitetsavslag;
- ingenjörsförsök;
- produktionsbuffert.
Likaså kräver en form med åtta håligheter som producerar en miljon delar teoretiskt sett bara 125 000 produktiva skott innan utsläppsrätter tillsätts.
Det är därför som den erforderliga verktygslivslängden bör beräknas från både livslängdsvolym och hålrumsräkning innan en formspecifikation slutförs.
Varför den billigaste mögeln kan bli den dyraste
Det lägsta formpriset ger inte alltid den lägsta verktygskostnaden under hela produktens livscykel.
Tänk på två förenklade alternativ:
| Objekt | Verktyg A | Verktyg B |
| Initial investering | $35 000 | $75 000 |
| Illustrativt mål för mögelliv | 150 000 cykler | 1 000 000 cykler |
| Bäst passform | Kortare produktionsprogram | Långsiktigt produktionsprogram |
Om projektet bara kräver 100 000 cykler kan verktyg A vara det bättre kommersiella beslutet. Om projektet kräver 800 000 cykler kan upprepad reparation, renovering eller utbyte göra verktyg B mer ekonomiskt.
Målet är inte att maximera formens livslängd till varje pris. Det är för att matcha mögellivslängden till produktens kommersiella livslängd.
Vad köpare bör specificera när de begär mögelliv
Istället för att be en formleverantör om en generisk "en-miljon-shot form" bör köpare tillhandahålla den produktionsinformation som behövs för att konstruera verktyget korrekt.
- Förväntad årlig produktionsvolym
- Förväntad livslängd efterfrågan på delar
- Planerad hålräkning
- Exakt hartskvalitet
- Procentandel glasfiber eller mineralfyllmedel
- Målcykeltid
- Kritiska dimensioner och toleranser
- Yta eller texturkrav
- Produktionsplats
- Krav på heta löpare
- Förväntad underhållskapacitet
- Nödvändiga reservdelar
- Måla mögellivslängden
Formleverantören bör då kunna förklara:
- rekommenderade stålkvaliteter;
- målhårdhet;
- utbytbar skärstrategi;
- förväntade slitageplatser;
- underhållskrav;
- rekommenderade reservdelar.
Designa mögelliv runt programmet, inte runt ett marknadsföringsnummer
En form med 100 000 cykler och en gjutform med en miljon cykler bör inte bara vara två versioner av samma verktyg med olika stålhårdhet. Verktyg med lång livslängd kräver mer uppmärksamhet för slitagelokalisering, servicevänlighet, uppriktning, kylning, rörliga komponenter och förebyggande underhåll.
Samtidigt behöver inte varje produkt en miljoncykelform. Övertekniska verktyg för ett osäkert eller kort produktprogram kan binda onödigt kapital, precis som att underspecificera ett verktyg med stor volym kan skapa dyrare stillestånd senare.
Det korrekta målet för formlivslängd är det som matchar livslängdsbehovet av delar, antal hålrum, hartsets svårighetsgrad och produktionsrisk.
Behöver du en form designad för 100 000, 500 000 eller 1 miljon cykler?
IMTEC Mould stöder formkonstruktion och tillverkning, formsprutning, övergjutning av skär och ingenjörssamutveckling för prototyp-, bro- och långsiktiga produktionsprogram.
Vårt ingenjörsteam kan granska din förväntade livslängdsvolym, antal kaviteter, hartskvalitet, kritiska dimensioner och produktionskrav för att rekommendera en lämplig verktygskonstruktion och mållivslängd.
Skicka dina CAD-filer, hartsspecifikation, årlig kvantitet, livslängdskvantitet och målcykeltid för en genomgång av verktygets livslängd och formkonstruktion.
Diskutera ditt krav på mögellivVanliga frågor
Hur många cykler ska en formspruta hålla?
Det finns inget universellt nummer. Formens livslängd beror på verktygsmaterial, harts, geometri, antal kaviteter, processförhållanden, slitageområden och underhåll. Rätt mål ska matchas till det förväntade produktionsprogrammet.
Vad är skillnaden mellan en 100 000-cykel och en 1-miljon-cykel form?
En form med längre livslängd lägger vanligtvis mer vikt vid härdade verktygsmaterial, utbytbara slitinsatser, uppriktning, servicebarhet, kylsystems hållbarhet och cykelbaserat förebyggande underhåll.
Betyder hårdare formstål alltid längre formlivslängd?
Nej. Hårdhet förbättrar slitstyrkan, men dålig geometri, svag avstängningsdesign, dålig inriktning eller felaktig bearbetning kan fortfarande orsaka för tidigt fel. Verktygsstål bör väljas som en del av den kompletta formkonstruktionen.
Hur mycket minskar glasfylld harts mögellivslängden?
Det finns ingen fast procentsats. Påverkan beror på glasinnehåll, smälthastighet, portdesign, verktygsstål, beläggningar och produktionsförhållanden. Högfyllda material kräver i allmänhet större uppmärksamhet för slitageskydd.
Kan en form med lägre livslängd uppgraderas senare för högre produktion?
Ibland, men uppgraderingspotentialen beror på den ursprungliga konstruktionen. Härdade skär, ersättningskärnor eller slitplåtar kan förlänga livslängden, men en grundläggande form kanske inte är ekonomiskt omvandlingsbar till verkliga produktionsverktyg med lång livslängd.
Hur beräknar jag livslängdskraven för en form med flera kaviteter?
Dela efterfrågan på delar under hela livslängden med antalet kaviteter och lägg sedan till utrymme för försök, installationsskrot, avslag och produktionsbuffert. Till exempel kräver en miljon delar från en form med åtta hålrum cirka 125 000 produktionscykler innan ytterligare utsläppsrätter.


